30.01.2023
Группа 512
Предмет: Ручная дуговая сварка (наплавка, резка) плавящимся покрытым электродом
Сварка при низких температурах |
Тема урока: Назначение, марки сталей для
изготовления арматура, закладных деталей.
Цель урока: изучить данную тему, составить конспект урока.
Виды арматуры железобетонных изделий и конструкций, критерии их эффективности и качества
Арматура ЖБК — неотъемлемая составная часть железобетонных конструкций. На стройплощадки или в формовочные цеха доставляются арматурные изделия (АИ), изготовленные в арматурных цехах или на арматурных заводах из арматурной стали (АС).
Бетон, являющийся искусственным камнем, неудовлетворительно работает на растяжение и изгиб, а в сжатых зонах он является несущим. Бетон служит матрицей для арматуры и выполняет функцию защиты ее от коррозии, что требует определенной толщины защитного слоя бетона и высокого качества уплотнения бетонной смеси. Арматура ЖБК воспринимает растягивающие нагрузки и служит для повышения как общей устойчивости всей ЖБК, так и местной.Из-за близости коэффициентов линейного расширения бетона и стали при изменении их температуры, а также высокой прочности и относительно небольшой стоимости арматура выполняется стальной за очень редким исключением из фибры некоторых видов (рис. 2).
Арматура является важнейшей составной частью железобетона, она работает совместно с бетоном на всех стадиях изготовления и эксплуатации железобетонных конструкций. При этом должны соблюдаться следующие основные требования:
- технологичность изготовления арматурных изделий;
- технологичность изготовления ЖБИ и ЖБК;
- надежность в эксплуатации ЖБК;
- наличие требуемых прочностных свойств и пластичности арматуры при кратковременном и длительном действии нагрузок, в условиях воздействия повышенных и пониженных температур, при коррозионных воздействиях и т. п.;
- наличие необходимого сцепления арматуры с бетоном за счет соответствующего периодического профиля или специальных анкеров.
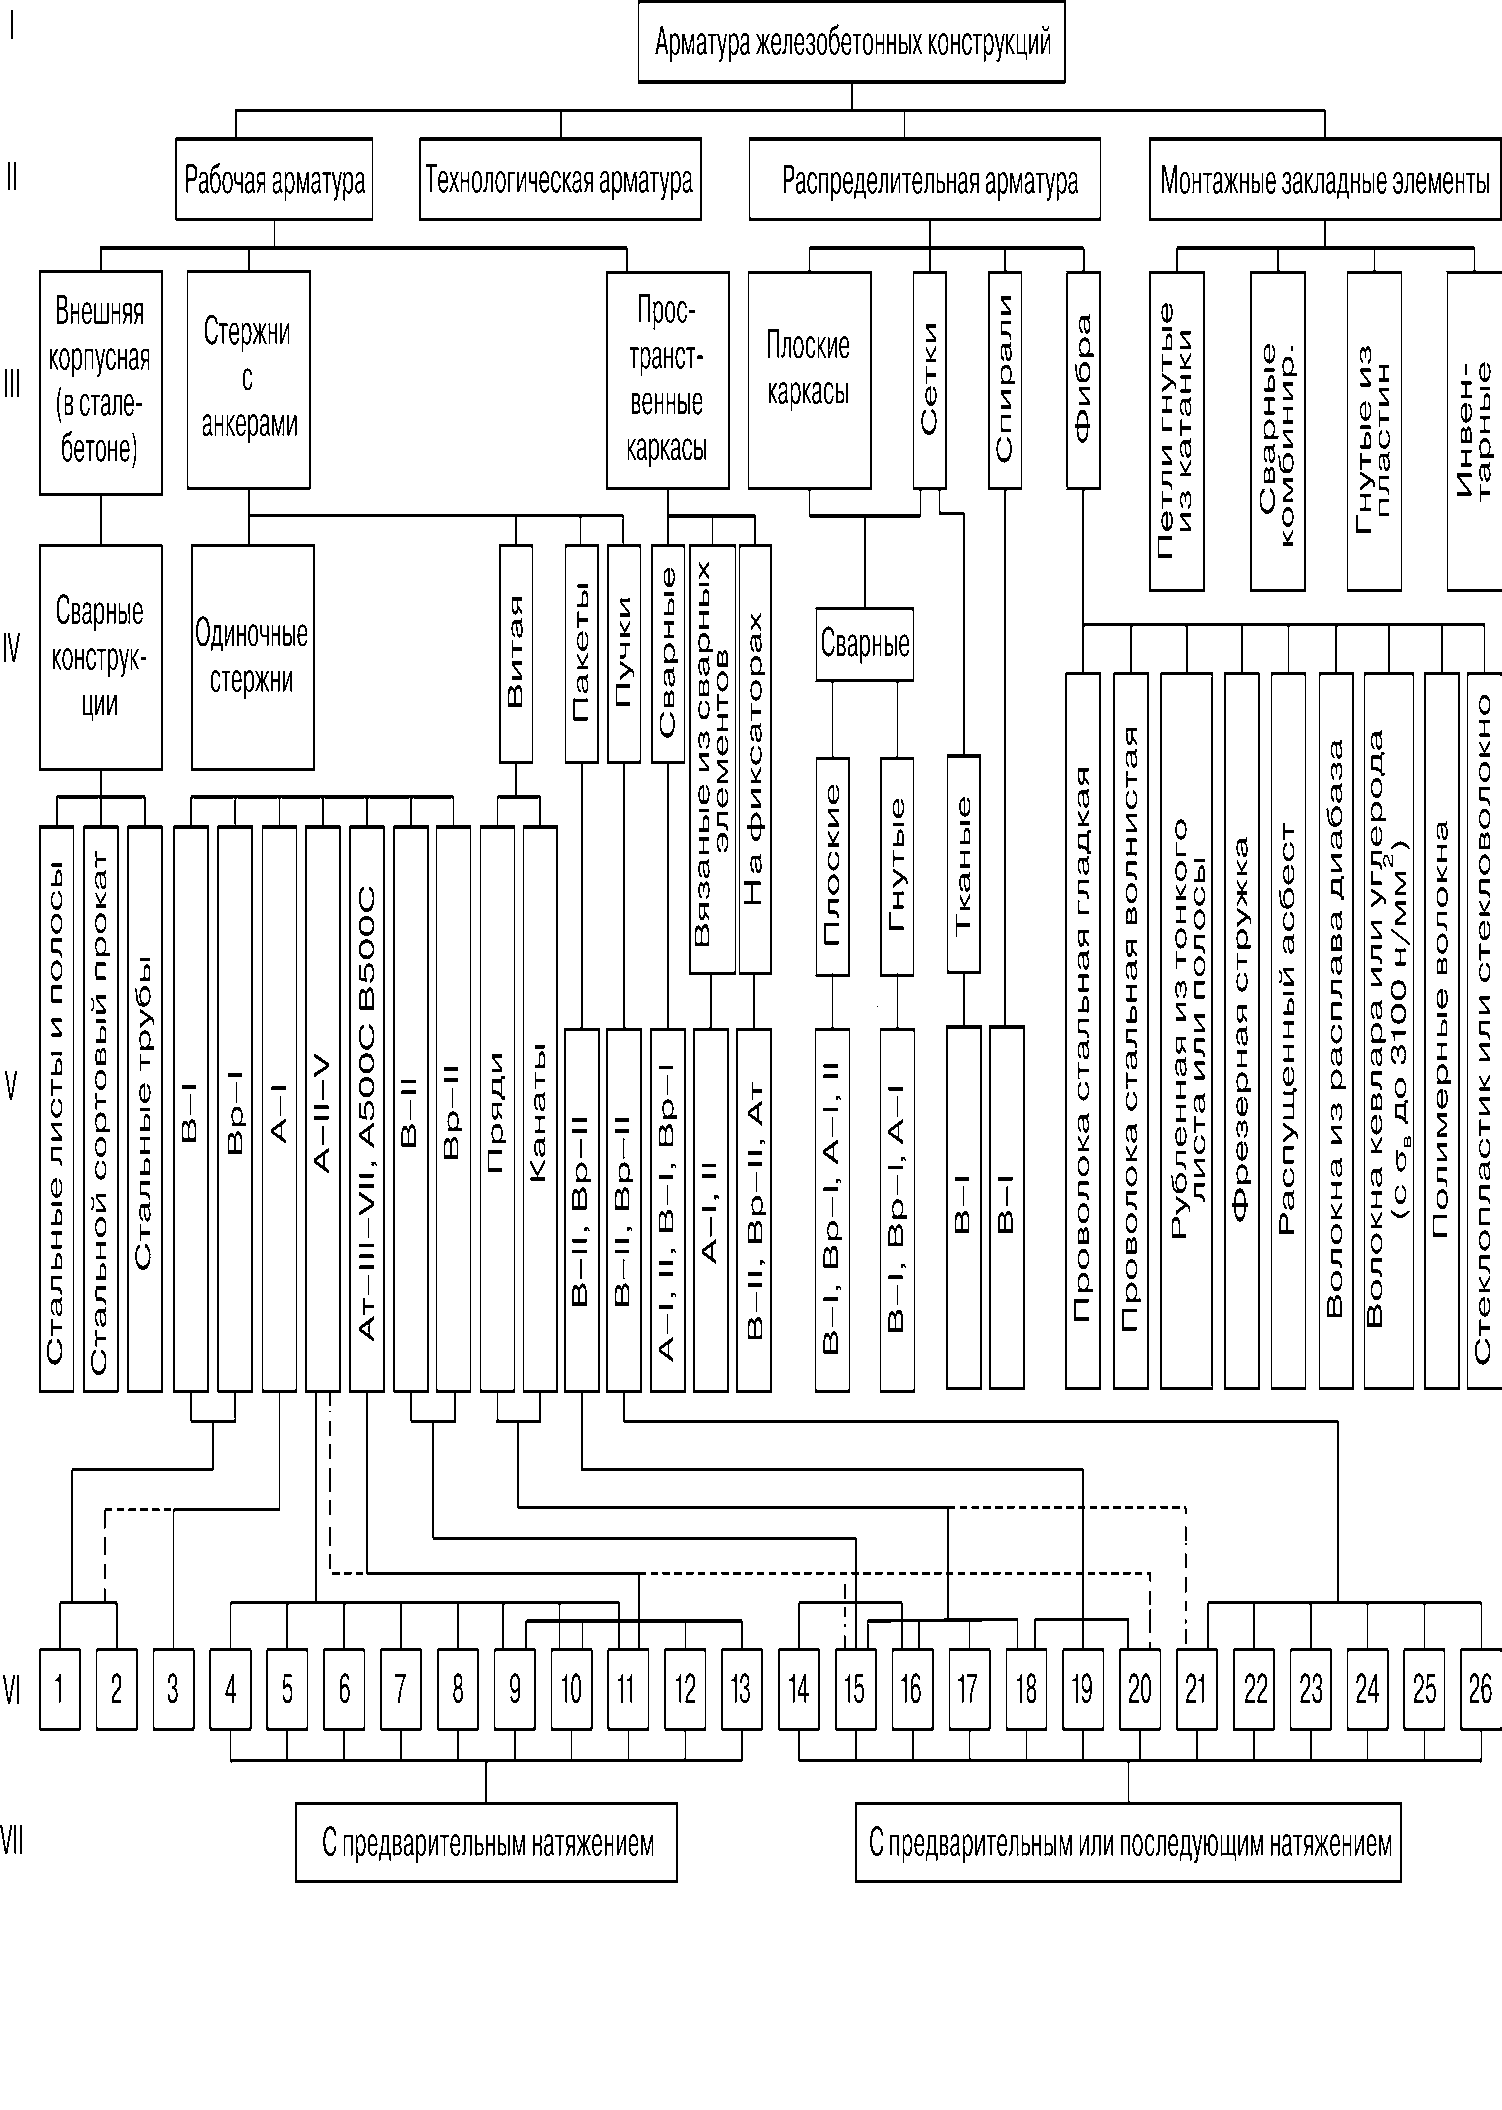 Рис. 2 Виды арматуры и арматурных изделий для ЖБК.
Уровни: I — арматура ЖБК; II — виды арматуры по ее функциональному назначению; III — виды арматурных изделий и элементов арматуры; IV — разновидно4 сти арматурных изделий; V — виды арматурных сталей и материалов фибры; VI — виды анкеров арматурных стержней; VII — наличие и вид предварительного напряжения стержней.
Арматура ЖБК используется весь срок эксплуатации конструкций при высоких напряжениях и работает при этом практически на осевое растяжение или сжатие, поэтому основным критерием ее механических свойств является испытание на растяжение.
Арматуру железобетонных конструкций по способу применения и эксплуатации подразделяют на ненапрягаемую и напрягаемую. С целью повышения эффективности ЖБК, исключения трещинообразования, снижения расхода АС и снижения собственного веса конструкции при одинаковой несущей способности наряду с обычными железобетонными конструкциями широко применяются предварительно напряженные конструкции (с предварительным или последующим натяжением арматуры). В растянутых зонах ЖБК наиболее эффективно использовать напряженную арматуру, которая вызывает в бетоне напряжение сжатия, уменьшающееся под воздействием веса ЖБК и нагрузки на нее, и исключает растяжение бетона. В предварительно напряженных конструкциях бетон до приложения к нему эксплуатационных нагрузок сжимается напрягаемой арматурой.
По применению преднапряженных конструкций наша страна была на первом месте в мире. Так, например, в 1986 г. производство железобетона составляло в СССР, США и Японии соответственно 192, 180 и 185 млн м3, из них преднапряженного — 30,5 (15,9%), 5 (2,8%) и 1,322 (0,7%) млн м3; расход арматурной стали составил 124, 104 и 115 млн т, из них высокопрочной арматурной стали — 1,1 млн т (9,2%), 250 тыс. т (2,5%), 63 тыс. т (0,53%). Арматура служит для распределения основных и восприятия местных нагрузок, сохранения устойчивости в сжатых зонах, особенно в тонкостенных элементах. Наиболее рационально материал используется в тонкостенных пространственных конструкциях.
Напряженное состояние арматуры в конструкциях определяют следующие технологические и конструктивные факторы:
- вид железобетонных элементов по условиям их эксплуатации (изгибаемые, сжатые, внецентренно сжатые);
- геометрические размеры железобетонных элементов;
- процент армирования и относительная высота сжатой зоны бетона;
- прочность и упругопластические свойства бетона;
- технология изготовления арматурных элементов, в том числе их сварка;
- технология заготовки и натяжения напрягаемой арматуры;
- технология изготовления железобетонных элементов.
Арматура в железобетонных конструкциях подразделяется на виды в зависимости от ее функций (см. рис. 2):
- рабочая арматура воспринимает продольные, в основном растягивающие, нагрузки;
- распределительная арматура воспринимает местные нагрузки и распределяет их по объему ЖБК, сохраняет устойчивость тонкостенных элементов ЖБК;
- закладные части служат для соединения ЖБК в сборную конструкцию или воспринимают монтажные нагрузки;
- технологическая арматура обеспечивает целостность и качество ЖБК в процессе ее изготовления.
Последние четыре десятилетия активно ведутся исследования по созданию и применению фибробетона. Ставится вопрос о замене рабочей арматуры фиброй. Фибра дает существенный эффект повышения надежности ЖБК как распределительная арматура в зонах повышенных нагрузок на сжатие и скол, а также в зонах ударных нагрузок (например, в головах свай). Но она не обеспечивает достаточного сопротивления изгибу и растяжению и пока не может заменить арматурные стержни, воспринимающие растягивающую нагрузку, тем более, напряженные. В качестве фибры в основном применяется гладкая или волнистая стальная проволока (диаметр 0,3…0,8 мм, l/d = 80. 100).
Арматуру и ее качество наряду с технологическими процессами формования ЖБК определяют такие критерии их эффективности, как: 1) надежность ЖБК (прочность, трещиностойкость, долговечность, огнестойкость, сейсмостойкость и др.); 2) технологичность изготовления или возведения монолитной ЖБК (удобство сборки арматурных каркасов монолитных зданий, заполняемость бетонной смесью полостей форм или опалубки, удобство монтажа сборных зданий и сооружений, зависящее от конструкции и качества закладных монтажных элементов).
Система критериев эффективности и качества арматурных изделий показана на рис. 3. Технологические и экономические критерии определяют эффективность производства арматурных работ, результатом которого являются арматурные изделия, а затем и ЖБК с соответствующими эксплуатационными характеристиками, характеризуемыми эксплуатационными критериями. В данной схеме не учтены такие социальные факторы, как отношение людей к труду, взаимоотношения в коллективе, оплата труда и др., являющиеся предметами исследований других научных дисциплин.
Эффективность изготовления и качества АИ ЖБК существенно зависит от технологической культуры и исполнительской дисциплины не только в процессе изготовления АИ, но и на этапах исследования технологических процессов, а также при проектировании, изготовлении и эксплуатации ЖБК. Несущая способность и надежность ЖБК существенно зависят от свойств арматурной стали, которые оказывают серьезное влияние также на выбор технологий и технологического оборудования.
В систему критериев на рис. 3 включено только то, что связано с производством АИ и зависящей от арматуры надежности ЖБК.
Конечно, интересен такой критерий, как «региональность», но, например, для АИ он несуществен, тогда как в строительстве или в производстве ЖБК он, напротив, может быть достаточно значимым. Использование местных материалов может повлиять на выбор технологии, а, например, холодный климат предъявляет повышенные требования к теплоизоляционным свойствам ЖБК.
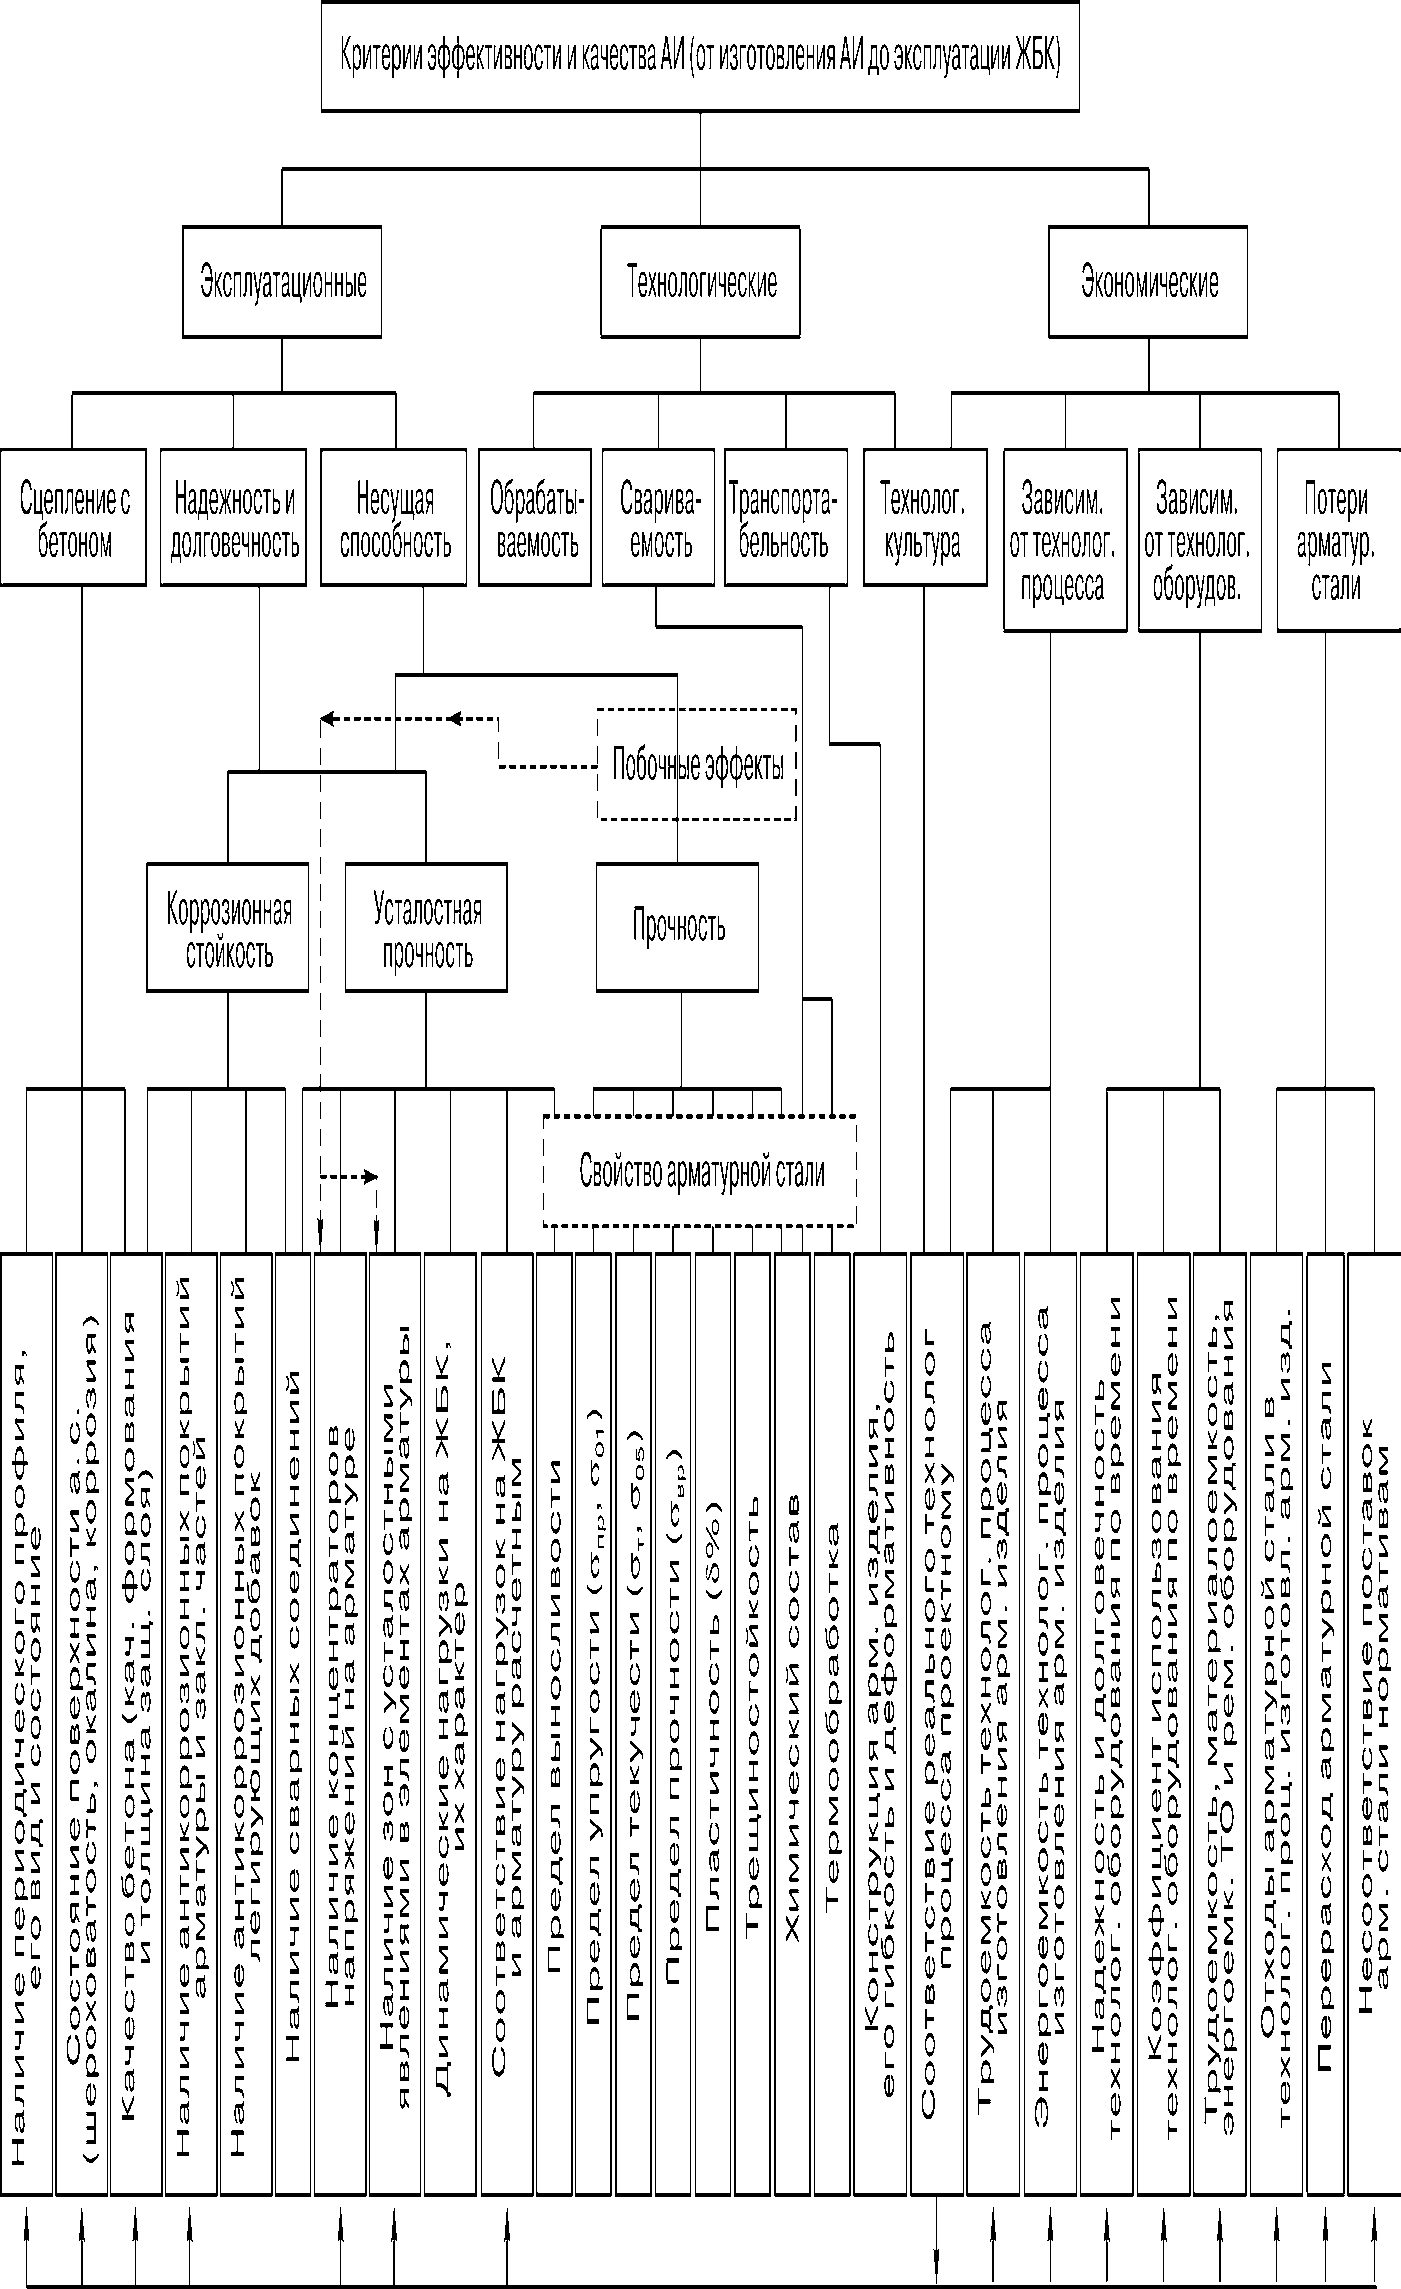
Рис. 3 Система критериев эффективности и качества арматуры
Виды арматурных сталей
Развитие видов арматурных сталей определялось ростом объемов использования ЖБК в строительстве и стремлением снизить удельный расход стали на арматуру; оно шло по пути повышения прочности и выносливости арматурных сталей и улучшения сцепления их с бетоном.
Если еще в конце 40-х гг. XX в. в основном применялись арматурные стержни гладкого профиля (Ст0, …, Ст3), на которых при необходимости в арматурных цехах на станах Авакова создавали периодический профиль сплющиванием (ГОСТ 6234-52), то уже в начале 50-х гг. XX в. начался выпуск стержней повышенной прочности с периодическим профилем (Ст5, кл. А-II). Затем были разработаны арматурные низколегированные стали (кл. А-III и А-IV), проволока (кл. В-I), высокопрочная проволока (кл. В-II), а позже — проволока с периодическим профилем (кл. Вр-I и Вр-II), были широко внедрены термоупрочненные стали. Большинство экономически развитых стран перешли от горячекатаных арматурных сталей с пределом текучести σт = 390…420 Н/мм2 к сталям, упрочненным термомеханически в потоке проката с σт не менее 500 Н/мм2 (Австрия, Германия, Нидерланды) и 550…600 Н/мм2 (США, Венгрия, Индия). В 80-е гг. XX в. в СССР начали применять стали классов Ат-IVС (свариваемые), Ат-IVК (с повышенной стойкостью к коррозионному растрескиванию под напряжением) с σт ≥ 590 Н/мм2 и упрочненную вытяжкой А-IIIВ с σт ≥ 540 Н/мм2. В ГОСТ 13840-68 «Канаты стальные арматурные 1×7» и 7348-81 «Проволока из углеродистой стали для армирования предварительно-напряженных ЖБК» внесены требования низкотемпературного отпуска и стабилизации. Планировалось выполнение стабилизации арматурных канатов и проволоки Вр-II. Термомеханическое упрочение позволяет получить практически любую диаграмму стали на разрыв, увеличить пластичность, улучшить свариваемость и другие эксплуатационные и технологические показатели.
В Англии применяют многопроволочные пряди с внутренним сердечником большего диаметра, чем остальные проволоки пряди, что обеспечивает равномерность обжатия сердечника, а отпуск прядей повышает коррозионную стойкость, снимает смазку от холодной протяжки, улучшает сцепление с бетоном и обеспечивает более постоянный модуль упругости. Стабилизация (отпуск под напряжением) значительно снижает потерю напряжений от релаксации; такого же результата можно добиться, применяя деформированные пряди.
Виды арматурных сталей системно представлены на рис. 1, а их развитие, направленное на улучшение эксплуатационных свойств, можно проследить по литературным источникам разных лет и изменению стандартов на арматурную сталь. Повышение механических свойств АС позволяет снизить удельный расход стали на арматуру, повысить надежность ЖБК, но это затрудняет обработку арматурных стержней и изготовление арматурных изделий. Прочность АС некоторых видов приблизилась к прочности инструмента (ножи станков для резки АС, фильеры или плашки в правильных барабанах, выполненные из инструментальной стали). Вызывает затруднение правка стержней с периодическим профилем и сварка термоупрочненных стержней. Развитие видов арматурных сталей опередило развитие технологий, а также машин и оборудования для арматурных работ.
До недавнего времени для производства железобетонных изделий использовали арматурную сталь различных видов и назначения. Стержневую арматурную сталь классов А(I, …, А(V (ГОСТ 5781(82, рис. 2.2а, б, в) изготовляют диаметром 6…40 мм, а термомеханически упрочненную сталь классов Ат-IV, …, Ат-VII (ГОСТ 10884-94, рис. 2.2б) — диаметром 10…40 мм.
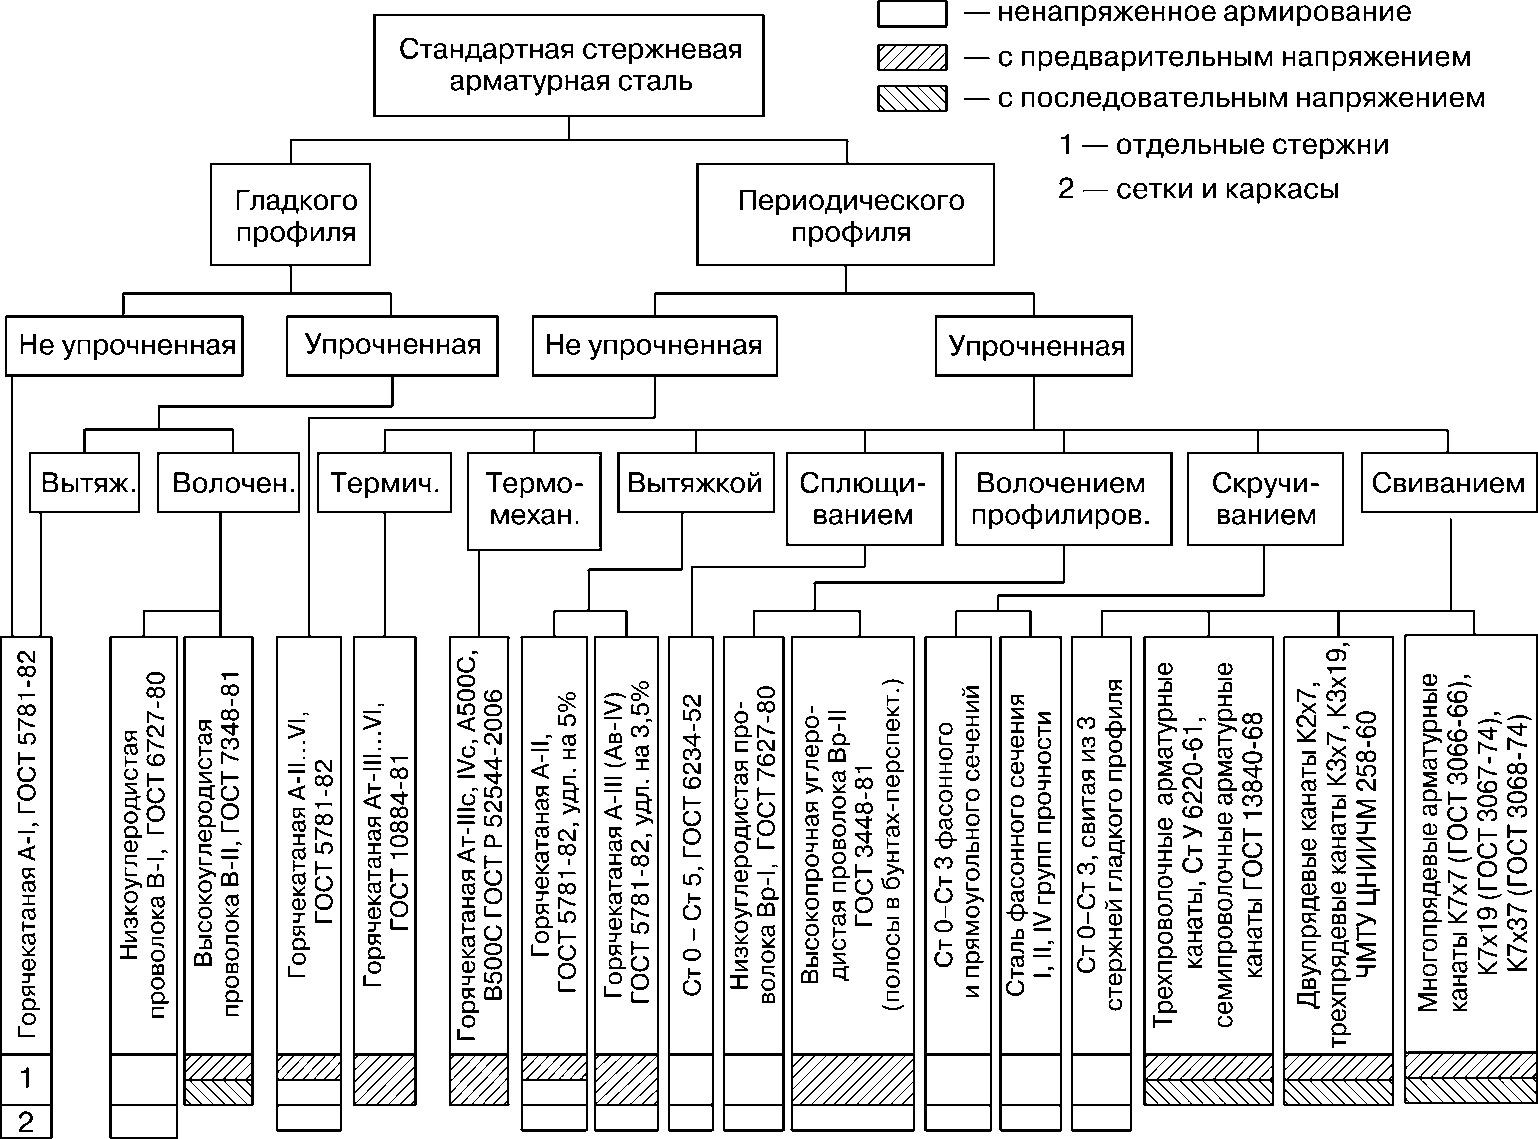
Рис. 2.1 Виды арматурной стали (отечественной и зарубежной) и ее применение
В зависимости от класса и диаметра стержней их изготовляют из углеродистой или низколегированной стали. Арматурная сталь класса А-I имеет круглую гладкую поверхность (рис. 2.2в), а сталь остальных классов — поверхность периодического профиля. Сталь периодического профиля (по ГОСТ 5781-82) представляет собой стержни с двумя продольными ребрами и поперечными выступами, идущими по трехзаходной винтовой линии.
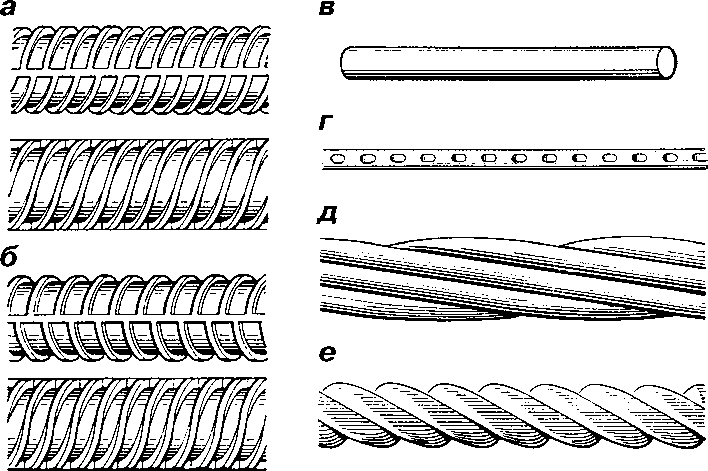
Рис. 2.2 Виды арматурной стали: а — стержневая арматурная сталь периодического профиля А-II; б — то же, классов А-III, …, А-V; в — круглая сталь классов А-I, В-I, В-II; г — проволока периодического профиля классов Вр-I, Вр-II; д — прядевая арматура; е — трехпрядевый канат.
Сталь класса А-II имеет выступы, идущие по винтовым линиям с одинаковым заходом по обеим сторонам стержня, а сталь классов А-III, А-IV и А-V и классов Ат-IV, …, Ат-VII — выступы, идущие по винтовым линиям, имеющим с одной стороны правый, а с другой — левый заходы. Номинальные площадь сечения и массу 1 погонного метра АС см. в таблице 2.1.
Таблица 2.1
Номинальные диаметр, площадь поперечного сечения и масса 1м длины арматурного проката
| Номинальный диаметр dН, мм | Номинальная площадь поперечного сечения FН, мм2 | Номинальная масса 1м длины проката, кг |
| 4,0 | 12,6 | 0,099 |
| 5,0 | 19,6 | 0,154 |
| 6,0 | 28,3 | 0,222 |
| 8,0 | 50,3 | 0,395 |
| 10,0 | 78,5 | 0,616 |
| 12,0 | 113,1 | 0,888 |
| 14,0 | 153,9 | 1,208 |
| 16,0 | 201,1 | 1,578 |
| 18,0 | 254,5 | 1,998 |
| 20,0 | 314,2 | 2,466 |
| 22,0 | 380,1 | 2,984 |
| 25,0 | 490,9 | 3,853 |
| 28,0 | 615,8 | 4,834 |
| 32,0 | 804,2 | 6,313 |
| 36,0 | 1017,9 | 7,990 |
| 40,0 | 1256,6 | 9,865 |
Примечания. 1. По требованию потребителя арматурный прокат изготовляют номинальными диаметрами 4,5; 5,5; 6,5; 7; 7,5; 8,5; 9; 9,5; 45; 50 мм. 2. Номинальную массу 1 м длины проката определяют, исходя из номинального диаметра при плотности стали, равной 7,85 г/см3. 3. Данные таблицы справедливы для сталей с периодическим профилем по ГОСТ 5781-82 и 10884-94.
Стержни классов А-I и А-II диаметром до 12 мм (а иногда до 14 мм) и классов А-III диаметром до 10 мм включительно поставляются на заводы железобетонных изделий в мотках (бухтах) или прутками, а больших диаметров — в прутках. Немерные стержни в прутках поставляют длиной 6…12 м. По соглашению с потребителем изготовляют стержни длиной 5…25 м повышенной точности порезки по длине (мерные), но изготовители оставляют за собой возможность вместе с мерными стержнями поставлять короткие стержни длиной не менее 2 м не более 15% партии. Термомеханически и термически упрочненную стержневую арматурную сталь поставляют длиной 5,3…13,5 м. Допускается изготовление прутков из этой стали длиной до 26 м.
Классификация арматурной стали и основные определения (конец XX в. — начало XXI в.). Стержневая горячекатаная арматура в зависимости от ее основных механических характеристик подразделяется на шесть классов с условным обозначением А-I, А-II, А-III, А-IV, А-V, А-VI. Термическому упрочнению подвергают стержневую арматуру четырех классов, упрочнение в ее обозначении отмечается дополнительным индексом «т»: Ат-III, Ат-IV, Ат-V, Ат-VI. Дополнительной буквой С указывается на возможность стыкования сваркой, К — на повышенную коррозионную стойкость.
Каждому классу арматуры соответствуют определенные марки арматурной стали с одинаковыми механическими характеристиками, но различным химическим составом. В обозначении марки стали отражается содержание углерода и легирующих добавок. Например, в марке 25Г2С первая цифра обозначает содержание углерода (0,25%), буква Г — что сталь легирована марганцем, цифра 2 — что его содержание может достигать 2%, а буква С обозначает наличие в стали кремния (силиция). Наличие других химических элементов, например в марках 20ХГ2Ц, 23Х2Г2Т, обозначается буквами: Х — хром, Т — титан, Ц — цирконий.
Периодический профиль имеет стержневая арматура всех классов, за исключением круглой (гладкой) арматуры класса А-I. Физический предел текучести, равный 230…400 МПа, имеет арматура классов А-I, А-II, А-III, условный предел текучести, равный 600…1000 МПа, имеет высоколегированная арматура классов А-IV, А-V, А-VI и термически упрочненная арматура.
Относительное удлинение после разрыва зависит от класса арматуры. Значительным удлинением обладает арматура классов А-II, А-III (δ = 14…19%), сравнительно небольшим удлинением — арматура классов А-IV, А-V, А-VI и термически упрочненная всех классов (δ = 6… 8%).
Модуль упругости стержневой арматуры Es с ростом ее прочности несколько уменьшается и составляет 2-105 МПа для арматуры классов А-I, А-II; 2-105 МПа для арматуры классов А-III, А-IVС; 1,9-105 МПа для арматуры класса А-V и термически упрочненной арматуры.
Арматурную проволоку диаметром 3… 8 мм подразделяют на два класса:
Вр-I — обыкновенная арматурная проволока (холоднотянутая, низкоуглеродистая), предназначенная главным образом для изготовления сварных сеток; В-II, Вр-II — высокопрочная арматурная проволока (многократно волоченная, углеродистая), применяемая в качестве напрягаемой арматуры предварительно напряженных элементов. Периодический профиль обозначается дополнительным индексом «р»: Вр-I, Вр-II. Основная механическая характеристика проволочной арматуры — ее временное сопротивление σв, которое возрастает с уменьшением диаметра проволоки. Для обыкновенной арматурной проволоки σв ≈ 550 МПа, для высокопрочной проволоки σв ≈ 1300…1900 МПа. Относительное удлинение после разрыва сравнительно невысокое: δ = 4…6%. Разрыв высокопрочной проволоки носит хрупкий характер. Модуль упругости арматурной проволоки классов В-II, Вр-II равен 2-105 МПа; класса Вр-I — 1,7-105 МПа; арматурных канатов — 1,8-105 МПа.
Сортамент арматуры составлен по номинальным диаметрам, что соответствует для стержневой арматуры периодического профиля диаметрам равновеликих по площади поперечного сечения круглых гладких стержней, для обыкновенной и высокопрочной арматурной проволоки периодического профиля — диаметру проволоки до профилирования.
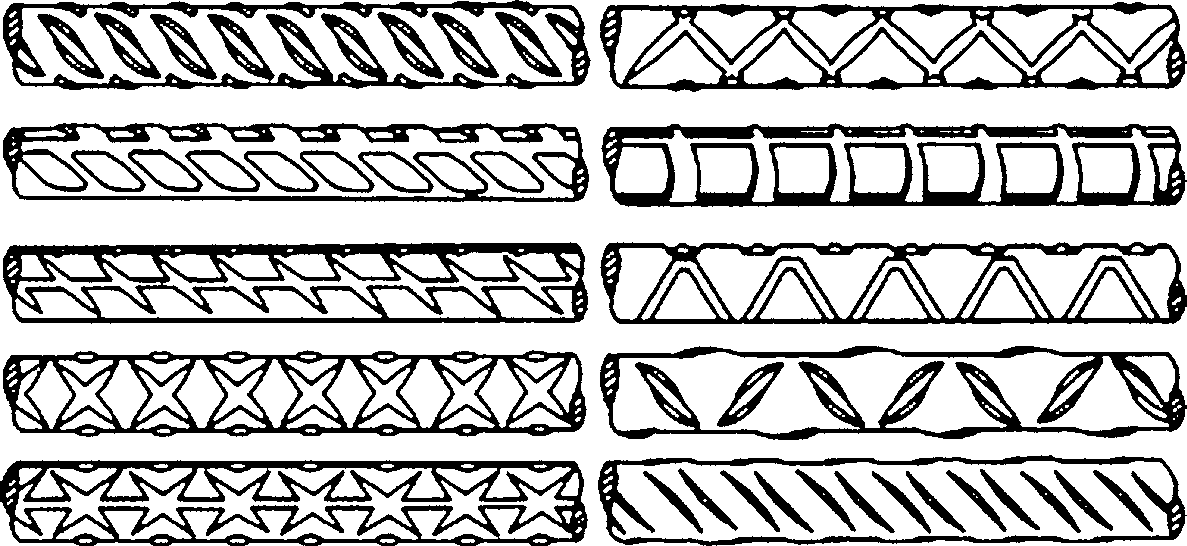
Рис. 2.3 Виды профиля арматурных стержней
Арматура (от лат. armatura — вооружение, снаряжение) — это совокупность стальных стержней, которые связаны между собой в железобетонных конструкциях и залиты бетоном. Для арматуры используется горячекатаная круглая сталь. На рис. 2.3 показаны основные модели арматуры. Аналогичный профиль имеет также холоднодеформированная сталь с четырехсторонним периодическим профилем. На рис. 2.4а изображен кольцевой профиль. Он получается рифлением поверхности круглого сердечника и имеет кольцевые поперечные ребра, пересекающиеся с продольными ребрами. На рис. 2.4б изображен серповидный профиль. И на рис. 2.4в — профиль, который обеспечивает высокую прочность и жесткость сцепления при условии низкой распорности в бетоне.
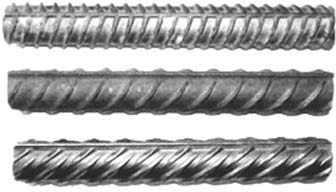
Рис. 4 Строительная арматура: а — кольцевой профиль; б — серповидный профиль; в — профиль высокой прочности и жесткости сцепления.
Механические характеристики горячекатаной и термоупрочненной арматурной стали, а также марки и диаметры термически упрочненной стали приведены в таблицах 2.2–2.4.
Для повышения сцепления арматуры с бетоном были разработаны новые профили (рис. 2.5, 2.6).
Таблица 2.2
Характеристики горячекатаной арматурной стали по ГОСТ 5781
| Класс АС | Диаметр проката d, мм | Марка стали | Механические свойства, не менее | Испытание на изгиб (С — диаметр оправки) |
| σт, МПа | σв, МПа | δ, % |
| А-I (А240) | 6…40 | Ст3кп, Ст3пс, Ст3сп | 235 | 373 | 25 | 180°, С = d |
| А-II (А300) | 10…40 | Ст5сп, Ст5пс | 295 | 490 | 19 | 180°, С = 3d |
| 40…80 | 18Г2С |
| АС-II (АС300) | 10…32 | 10ГТ | 295 | 441 | 25 | 180°, С = d |
| А-III (А400) | 6…40 | 35ГС, 25Г2С | 390 | 590 | 14 | 90°, С = 3d |
| 6…22 | 32Г2Рпс |
| А-IV (А600) | 10…18 | 80С | 590 | 883 | 6 | 45°, С = 5d |
| 10…32 | 20ХГ2Ц, 20ХГ2Т |
| А-V (А800) | 10…32 | 23Х2Г2Т, 23Х2Г2Ц | 785 | 1030 | 7 | 45°, С = 5d |
| А-VI (А1000) | 10…22 | 22Х2Г2АЮ, 22Х2Г2Р, 20Х2Г2СР | 980 | 1230 | 6 | 45°, С = 5d |
Таблица 2.3
Характеристики термически упрочненной арматуры по ГОСТ 10884
| Класс АС | Номинальный диаметр, мм | Марка стали |
| Ат400 (Ат-IIIС) | 6…40 | Ст3сп, Ст3пс |
| Ат500 | Ст5сп, Ст5пс |
| Ат600 (Ат-IV) | 10…40 | 20ГС |
| Ат600 (Ат-IVС) | 25Г2С, 35ГС, 28С, 27ГС |
| Ат600 (Ат-IVK) | 10Г2С, 08Г2С, 25С2Р |
| Ат800 (Ат-V) | 10…32 | 20ГС, 20ГС2, 08Г2С, 10ГС2, 28С, 25Г2С, 22С |
| Ат800 (Ат-VK) | 18…32 | 35ГС, 25С2Р |
| Ат1000 (Ат-VI) | 10…32 | 20ГС, 20ГС2, 25С2Р |
| Ат1000 (Ат-VIK) | 20ХГ2С |
| Ат1200 (Ат-VII) | 30ХС2 |
Таблица 2.4
Свойства термически упрочненной арматурной стали
| Класс АС | Номинальный диаметр d, мм | Температура электронагрева, | Механические свойства | Испытание на изгиб (С — диаметр оправки) |
| σв, МПа | σт, МПа | Относит. удлинение, % |
| S | р |
| Ат400 | 6…40 | | 550 | 440 | 16 | | 900, С = 3d |
| Ат500 | 6…40 | | 600 | 500 | 14 | |
| Ат600 | 10…40 | 400 | 800 | 600 | 12 | 4 | 450, С = 5d |
| Ат800 | 10…32 | 400 | 1000 | 800 | 8 | 2 |
| Ат1000 | 10…32 | 450 | 1250 | 1000 | 7 | 2 |
| Ат1200 | 10…32 | 450 | 1450 | 1200 | 6 | 2 |
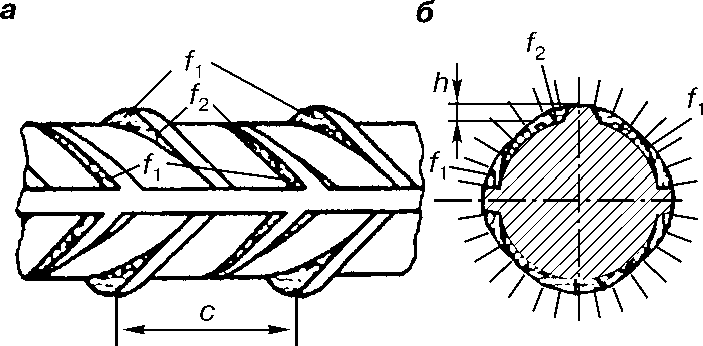
Рис. 2.5 Профиль с повышенным сопротивлением выдергиванию из бетона
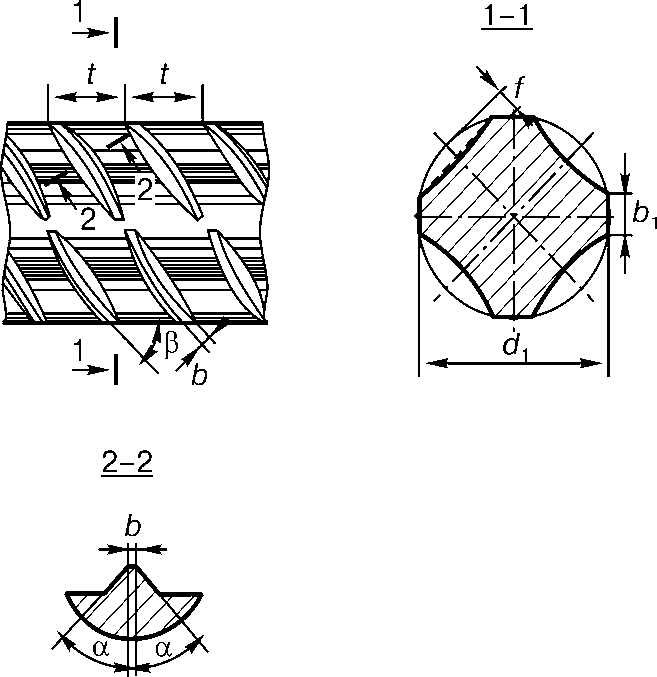
Рис. 2.6 Профиль, созданный под руководством И. Н. Тихонова (1990 г.)
По своим внешним параметрам арматурный профиль, который произведен с помощью горячей прокатки, делится на кольцевой, серповидный, смешанный, трефовый.
Арматура железобетонных конструкций делится на:
- напрягаемую арматуру, подвергнутую натяжению, в результате чего уменьшаются прогибы, трещины, уменьшается масса самой конструкции;
- поперечную арматуру, которая связывает бетон сжатой зоны с арматурой в растянутой зоне, таким образом препятствует образованию наклонных трещин;
- продольную арматуру, которая не позволяет трещинам образовываться в растянутой зоне железобетонных конструкций.
На сегодняшний день увеличилось количество выпуска холоднодеформированной арматуры диаметром до 20 мм в бунтах. Она отличается от горячекатаной арматуры не только по своему качеству, но и по внешнему виду. Этот вид арматуры имеет более высокие прочностные свойства и коррозионную стойкость. Холоднодеформированная арматура представляет собой круглый профиль в сечении с нанесенным трехсторонним рифлением по периметру сечения (рис. 2.7) или четырехсторонним (см. рис. 2.3).
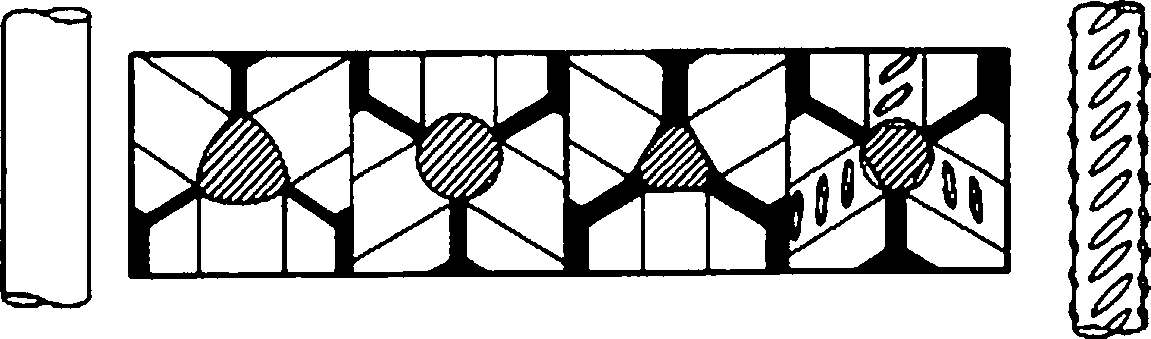
Рис. 2.7 Холоднодеформированная арматура
Арматура ЖБК и арматурные работы при изготовлении зданий различного назначения из монолитного железобетона претерпели в последнее время серьезные изменения.
Первым и важнейшим этапом этих изменений стал повсеместный переход на унифицированную свариваемую арматурную сталь с пределом текучести σт > 500 Н/мм2 (А500С и В500) вместо менее прочной и хуже свариваемой арматуры класса А/III (А400) с пределом текучести σт > 400 Н/мм2.

